← Metal 3D Yazıcılar
UMR3D BİLGİ MERKEZİ · METAL EKLEMELİ İMALAT
Sinterlenebilir Metal Filament Rehberi
FFF/FDM yazıcıda basılan metal-polimer kompozit parçanın, üreticiye özgü bağlayıcı giderme ve sinterleme süreçleriyle metal bileşene dönüşmesini; malzeme seçimi, tasarım ve üretim altyapısıyla birlikte inceliyoruz.
Bu rehberde
Sinterlenebilir metal filament nedir?
Bu filamentler, metal tozunu baskı sırasında taşınabilir ve ekstrüde edilebilir kılmak için polimer bir bağlayıcıyla bir arada tutan kompozit malzemelerdir. FFF/FDM yazıcıda basılan ilk parça, metal parça değil, yeşil parçadır. Bağlayıcı uygun prosesle çıkarıldıktan ve metal tozu kontrollü fırın çevriminde sinterlendikten sonra metal bileşen elde edilir.
Burada “metal dolgulu” ifadesi tek başına yeterli değildir. Dekoratif amaçlı metal görünümlü ya da metal tozu içeren PLA/PETG filament, ürünün teknik dokümanı bu süreci açıkça tanımlamıyorsa debinding ve sinterleme için uygun kabul edilmemelidir. Sıradan metal dolgulu filamentin zımparalanınca metalik görünmesi, parçanın sinterlenebilir olduğu anlamına gelmez.
 Üretici, metal filament parçalarının nihai özelliklerini bağlayıcı giderme ve sinterleme sonrasında tanımlar. Görsel: Forward AM.
Metal dolgulu filament ile sinterlenebilir filament arasındaki fark
| Özellik | Dekoratif metal dolgulu polimer | Sinterlenebilir metal kompozit |
|---|
| Baskı sonrası malzeme | Polimer matrisi içinde metal parçacığı | Metal tozu ve prosese özel bağlayıcı; başlangıçta yeşil parça |
| Debinding / sinterleme | Genellikle yapılmaz; ürün talimatı belirleyicidir | Belirlenmiş proses ve uygun fırın hizmeti gerekir |
| Nihai parça | Polimer esaslı parça, metal görünüm veya dolgu etkisi | Sinterlenmiş metal; özellikler alaşım ve prosese bağlıdır |
| Önemli kontrol | Filamentin baskı/son işlem talimatı | Filament, yazıcı profili, debinding ve fırın çevriminin birlikte doğrulanması |
Baskıdan metal parçaya: birbirini izleyen dört aşama
Üreticilerin malzeme ve ekipman zincirleri birbirinden farklı olabilir. Aşağıdaki şema kavramsal akışı gösterir; sıcaklık, atmosfer, bağlayıcı giderme yöntemi, destek ve ölçek telafisi için kullanılan filamentin güncel yönergesi esas alınmalıdır.
- Filament ve yazıcıyı eşleştirme: Malzeme tipini, çapı, yazıcı uyumluluğunu, onaylı dilimleyici profilini ve gerekli nozül özelliklerini kontrol edin. Yüksek metal yükü aşındırma ve besleme davranışını değiştirebilir.
- Yeşil parçayı basma: Üretici profilindeki akış, sıcaklık, hız, tabla ve destek yaklaşımını takip edin. Baskı ve parça yönü, son işlemdeki boyutsal davranışa etki edebilir.
- Bağlayıcı giderme: Bağlayıcı, malzeme sistemine bağlı olarak katalitik/kimyasal veya termal yöntemle uzaklaştırılır. Oluşan gözenekli ara ürün bazı sistemlerde kahverengi parça diye anılır.
- Sinterleme ve son kontrol: Metal parçacıkları, üretici tarafından tanımlanan kontrollü atmosfer ve çevrimde birleşir. Soğutma sonrası ölçü, yoğunluk, yüzey ve uygulama gereksinimleri kontrol edilir; gerekirse bitirme işlemleri yapılır.
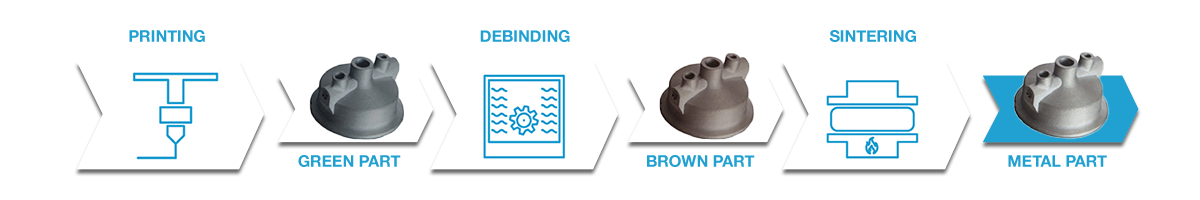 Forward AM, baskı ile debinding/sinterleme adımlarını metal filament iş akışının ayrı parçaları olarak tanımlar. Görsel: Forward AM.
Kritik ayrım: Bir filament için verilen termal debinding talimatı başka bir ürünün katalitik/kimyasal prosesine uygulanamaz. Fırın çevrimlerini, atmosferleri veya bağlayıcı giderme reçetelerini farklı markalar arasında kopyalamayın.
Tasarım, destek ve ölçü telafisi
Bağlayıcının uzaklaşması ve sinterleme sırasında yoğunlaşma, baskı ölçülerinin nihai metal ölçülerinden farklı olmasına yol açar. Büzülme yüzdesi her filament için sabit bir genel değer değildir; alaşım, malzeme partisi, parça geometrisi, baskı yönü, destekler ve üretici reçetesiyle değişebilir. Bazı sistemler XY ve Z ekseni için farklı telafi verir. Dilimleyici ölçeğini yalnızca üreticinin o malzeme ve çevrim için yayımladığı yönergeden alın.
- Yön ve destekleri planlayın: Parçanın baskı, bağlayıcı giderme ve fırınlama yönlerini birlikte ele alın. Desteklerin taşıma ve ayrılma biçimini doğrulayın.
- İnce duvar ve kesit geçişleri: Keskin değişimler, geniş düz yüzeyler ve ince elemanlar şekil değiştirme riskini artırabilir. İlk denemeleri temsilî kuponlarla doğrulayın.
- Delik, kanal ve tolerans: Kritik delik ve eşleşme yüzeylerini baskıdan sonra işleme ihtimaliyle tasarlayın. Kapalı boşlukların bağlayıcı uzaklaştırma ve gaz tahliyesi şartlarını malzeme kılavuzundan kontrol edin.
- İlk parça planı: Ölçüm noktaları ve kabul sınırlarını önceden belirleyin; numune baskı-sinter çevrimiyle telafiyi doğrulamadan üretim parçasını serbest bırakmayın.
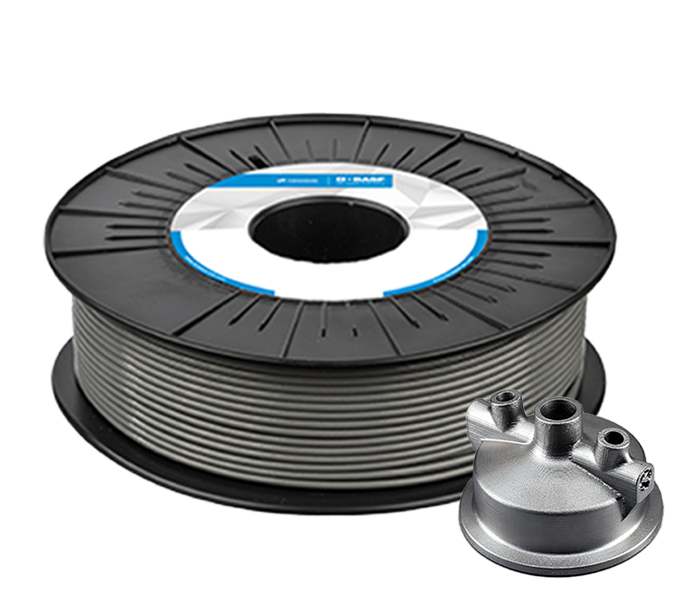 Metal filamentle basılan yeşil parçanın özellikleri, son işlemden önce nihai metal özellikleriyle aynı değildir. Görsel: Forward AM.
Malzeme ve sistem örnekleri
Mevcut ürünlerin durumu ve iş akışı zaman içinde değişebilir; satın alma ve proses planlamasından önce üretici ürün sayfasını, teknik föyü ve güvenlik dokümanlarını tekrar kontrol edin.
Paslanmaz çelik kompozitler
316L ve 17-4 PH gibi paslanmaz çelik türleri, metal FFF ekosisteminde bilinen örneklerdir. Aynı “paslanmaz çelik” tanımı aynı reçete anlamına gelmez: alaşım, bağlayıcı sistemi ve ısıl işlem/sinterleme gereksinimleri ürüne özeldir. Forward AM’nin mevcut ürün kataloğu Ultrafuse 316L ve 17-4 PH ürünlerini “Discontinued” olarak işaretliyor; bu yüzden bu sayfa onları güncel stokta varmış gibi önermiyor. Üreticinin süreç belgeleri ise yöntem örneği olarak yararlıdır.
Bakır, bronz ve diğer metal kompozitler
The Virtual Foundry, Filamet ürün ailesinde bakır, bronz, 316L ve 17-4 gibi çeşitli malzemeler listeliyor. Üretici, filament çapı, önerilen nozül ve sinterleme sıcaklığının malzemeye göre değiştiği bir ürün tablosu yayımlıyor. Örneğin bakır ve bronz için verilen çevrim değerleri paslanmaz çeliğin reçetesi yerine kullanılamaz. Ürün sayfasındaki mevcut katalog ve ürünün kendi talimatı birlikte incelenmelidir.
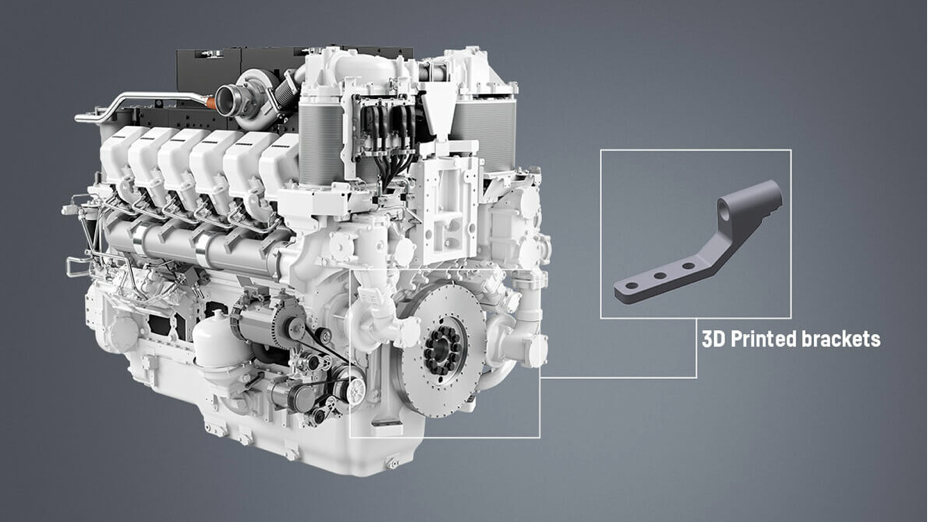 Forward AM’nin kullanım örneğinde metal filamentle üretilmiş bağlantı parçası görülüyor. Görsel: Forward AM.
Hangi ekipman gerekir?
Yalnızca FFF yazıcıya sahip olmak tüm metal üretim sürecini tamamlamaz. Malzeme profiline uygun yazıcı ve besleme sistemi yanında, debinding ve sinterleme için onaylı ekipman ya da uzman hizmet sağlayıcısı, uygun proses kontrolü ve son parça ölçüm kapasitesi gerekir. Üretici, bazı sistemler için dışarıdan debinding ve sinterleme hizmeti ortakları da sunar.
Ne zaman tercih edilir, neleri hesaba katmalı?
Sinterlenebilir metal filament, elinizdeki FFF altyapısını kullanarak küçük ve orta boy metal parçaları prototiplemek veya belirli seri üretim işlerini değerlendirmek için ilgi çekici olabilir. Uygunluk kararı yalnızca yazıcı fiyatına göre verilmemelidir. Debinding/sinterleme ekipmanı veya hizmet bedeli, fire ve deneme sayısı, fırın kapasitesi, destek/bitirme işçiliği, kalite kontrolü ve operatör eğitimi toplam maliyete eklenir.
- Uygulamanın istediği alaşımı ve mekanik/kimyasal özellikleri açıkça belirleyin.
- Gerekli tolerans, yüzey kalitesi, parça boyutu ve tekrar edilebilirlik sınırlarını tanımlayın.
- Filament üreticisinin yazıcı uyumluluğu, profil, fırın ve son işlem gerekliliklerini karşılaştırın.
- Kritik veya güvenlik etkisi olan bileşenlerde yeterlilik testleri, izlenebilirlik ve mühendislik onayı olmadan genel amaçlı masaüstü iş akışına güvenmeyin.
İş güvenliği: Debinding ve sinterleme yüksek sıcaklık, yanıcı/zararlı bozunma ürünleri, kimyasal reaktif veya kontrollü fırın atmosferi içerebilir. Havalandırma, gaz tahliyesi, fırın uygunluğu ve kişisel koruyucu önlemleri, yalnızca seçilen sistemin güncel güvenlik bilgi formları ve üretici talimatlarıyla yönetin. Bu işlemler için ev tipi fırın veya doğrulanmamış çevrim kullanmayın; uygun tesis yoksa uzman hizmet alın.