UMR3D BİLGİ MERKEZİ · PELET BESLEMELİ ÜRETİM
Pelet Yazıcılarda Geri Dönüştürülmüş Malzeme
Plastik atığı yazdırılabilir beslemeye dönüştürürken malzeme seçimi, hazırlık, proses denemesi ve kalite takibini birlikte planlayın.
Geri dönüştürülmüş plastik pelet baskıda ne anlama gelir?
Pelet veya granül beslemeli sistemler, filament üretme adımını atlayarak uygun plastik peletleri, kırpıntıyı (flake) ya da yeniden öğütülmüş parçacıkları doğrudan ekstrüdere besleyebilir. Böylece üretim firesi veya sınıflandırılmış plastik atık yeni parçalarda değerlendirilebilir. Bu yaklaşım her atığın doğrudan yazıcıya dökülebileceği anlamına gelmez: polimer türü, katkılar, kirlenme, nem, parçacık boyutu ve yazıcı ekstrüderinin tasarımı uyumlu olmalıdır.
Geri dönüştürülmüş içeriği tek başına bir kalite veya çevresel performans garantisi olarak görmeyin. Malzemenin kaynağını, temizleme/kurutma enerjisini, fire oranını, parçanın kullanım ömrünü ve kullanım sonu senaryosunu aynı iş akışında değerlendirin.
Temel ilke: Her yeni atık akışını önce tanımlayın, küçük numunede doğrulayın, sonra üretim partisine geçin. Bir polimeri veya katkılı malzemeyi yalnızca görünüşüne bakarak başka bir polimerle karıştırmayın.
Bu rehberde
1. Malzemeyi kaynağına göre seçin
En iyi başlangıç, tek ve bilinen polimer akışıdır: aynı üretim kaynağından gelen temiz fire veya içeriği açıkça tanımlanmış ticari geri dönüştürülmüş pelet. Tüketici sonrası ambalajlarda etiket ve reçine kodu ön eleme sağlar; fakat renk, yapıştırıcı, bariyer katmanı, kapak/conta ve önceki kullanım kalıntıları ayrıca kontrol edilmelidir. Karışık veya tanımlanamayan plastiği kritik yük taşıyan parçalara doğrudan yönlendirmeyin.
| Akış türü |
Avantajı |
Baskı öncesi kontrol |
| Bilinen üretim firesi |
Kaynağı ve reçinesi daha kolay izlenir. |
Katkı, renk ve lot değişikliklerini kaydedin. |
| Ayrıştırılmış tüketici sonrası plastik |
Bölgesel atığı hammaddeye çevirebilir. |
Polimeri doğrulayın; metal, etiket, kir ve farklı parçaları ayırın. |
| Baskı parçası / destek kırpıntısı |
İç üretim döngüsünde yeniden değerlendirilebilir. |
Önceki malzeme, pigment, dolgu ve baskı geçmişini bilin. |
| Karışık veya kaynağı belirsiz atık |
Ayıklanıp doğrulanmadan üretim girdisi sayılmaz. |
Tanımlama ve malzeme testi olmadan kritik üründe kullanmayın. |
Örnek olarak re:3D, Gigabot X ailesini pelet, flake ve granül plastiklerin yanı sıra geri dönüştürülmüş beslemeler için tanımlar; kendi başlangıç kılavuzunda daha düzenli ve küresele yakın 1–5 mm parçacıkların beslemesinin genellikle daha kolay olduğunu, düzensiz flake’in de yazdırılabilse bile daha zor olabileceğini belirtir. Bu aralık belirli makine kılavuzuna aittir; tüm pelet yazıcılara evrensel ölçü olarak uygulanmamalıdır.
 Pelet, granül, flake ve regrind beslemeli baskı örneği. Kaynak: Springer, polimer pelet tabanlı büyük formatlı eklemeli imalat derlemesi.
2. Ayıklama, temizleme, boyutlandırma ve kurutma
- Akışı ayırın: Reçine türü, renk ve dolgu/katkı biliniyorsa ayrı partiler oluşturun. Farklı polimerleri yalnızca birbirine benziyor diye harmanlamayın.
- Yabancı maddeleri çıkarın: Etiket, yapıştırıcı, metal, toz, yağ ve başka plastik parçalarını ayırın. Yıkama gerekiyorsa uygun ve güvenli yöntemi belirleyin; parçacıkları baskıdan önce tamamen kurutun.
- Öğütme ve eleme: Yazıcı üreticisinin besleme geometrisine uygun, mümkün olduğunca tutarlı parçacık elde edin. Aşırı uzun şerit, çok ince toz veya boyutça aşırı değişken parça köprüleme, düzensiz besleme ya da tıkanma riskini artırabilir.
- Nem yönetimi: Kurutma sıcaklığı ve süresini reçinenin teknik veri sayfası ile ekipman talimatından alın. PET/rPET gibi malzemelerde nem özellikle önemlidir; tedarikçi ön kurutulmuş olduğunu belirtmiyorsa veya ambalaj açılarak havaya maruz kaldıysa yeniden kurutma gerekip gerekmediğini doğrulayın.
- Partiyi etiketleyin: Kaynak, polimer tanımı, renk/katkı, yıkama-kurutma tarihi ve öğütme eleği gibi bilgileri paketle birlikte saklayın.
Önemli: Tek bir kurutma profili bütün geri dönüştürülmüş plastikler için uygun değildir. Üretici TDS’si ve yazıcı/ekstrüder kılavuzu esas alınır.
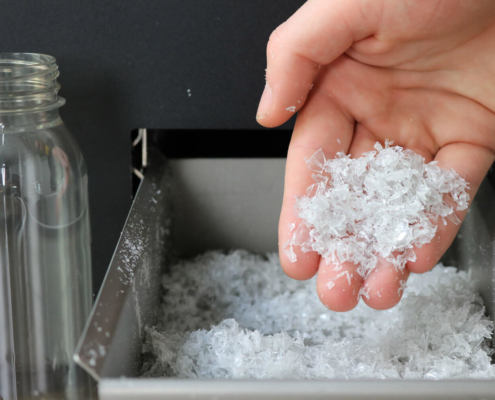 PET şişelerden elde edilmiş kırpıntıların fiziksel görünümü. Görsel kaynağı: 3devo polimer işleme rehberi.
3. Küçük baskı denemesiyle prosesi kurun
Geri dönüştürülmüş lotu doğrudan uzun işe vermek yerine aynı partiyle kısa, ölçülebilir testler yapın. Bir seferde yalnızca bir parametreyi değiştirerek sonuçla neden arasındaki ilişkiyi koruyun.
- Besleme: Huni içinde köprüleme, tane ayrışması veya aralıklı besleme olup olmadığını izleyin.
- Ekstrüzyon: Kararlı boncuk ve debi sağlayan makineye özgü sıcaklık/hız aralığını üretici dokümanıyla başlayıp test numunesiyle doğrulayın. Renk ve lot değişiminde yeniden ayarlama gerekebilir.
- Katman birleşimi ve soğuma: Numunedeki boşluk, yüzey, bükülme ve katman ayrılmasını kaydedin. Büyük nozzle veya yüksek debi için hazırlanmış makine profillerini masaüstü filament yazıcılara kopyalamayın.
- Temizleme ve geçiş: Malzeme değiştirirken üreticinin purge ve bakım adımlarını izleyin; önceki reçineden kalan malzemenin yeni partiye karışmasını önleyin.
- Karışım oranı: Virgin malzeme ile karışım düşünülüyorsa oranı kontrollü ve kayıtlı değiştirin. Sabit sonuç görülmeden farklı oranları aynı üretim lotunda birleştirmeyin.
Test sırası örneği: besleme gözlemi → kısa tek duvar/boncuk numunesi → katman birleşimi ve ölçü kontrolü → amaçlanan geometriyle işlev numunesi. Her aşamada makine profili, ortam, malzeme lotu ve sonuçları not edin.
4. Kaliteyi ve izlenebilirliği belgeleyin
Geri dönüştürülmüş polimerin özellikleri kaynak ve önceki ısıl işlem geçmişiyle değişebilir. Tek bir çekme deneyi de her kullanım için yeterli değildir; ürünün maruz kalacağı yük ve ortam için uygun test planını belirleyin.
Parti kaydı
Tedarik/kaynak, reçine, katkı, renk, kurutma ve karışım oranı.
Proses kaydı
Yazıcı-ekstrüder, nozzle, profil, ortam ve operatör notları.
Ürün kontrolü
Boyut, görünür kusur, bağlantı, yük ve kullanım koşuluna göre işlev testi.
Araştırma örneklerinde geri dönüştürülmüş PLA, ABS, PET ve PP beslemeleri incelenmiş; parçacık boyutu, ekstrüder gücü ve nozzle hızı gibi değişkenler optimize edilmiştir. Çalışmada çekme testi kullanılmış, aynı zamanda basma, darbe, yorulma ve sürünme gibi diğer özellikler için daha ileri test ihtiyacı da belirtilmiştir. Bu nedenle test edilmiş bir numunenin sonucu, farklı bir atık kaynağına veya kullanım koşuluna otomatik olarak genellenemez.
Kritik veya güvenlikle ilişkili parça: Atığın kaynağı ve malzeme özellikleri doğrulanmadan, mühendislik doğrulaması yapılmadan kullanmayın. Uygunluk değerlendirmesini parçanın yükü, sıcaklığı, kimyasal teması ve arıza sonucuna göre yapın.
5. Uygulama seçimi ve döngü tasarımı
Kaynağı izlenebilir, test edilmiş geri dönüştürülmüş malzeme; görsel prototipler, muhafaza ve mobilya bileşenleri, fikstürler ve parça işlevinin doğrulanabildiği özel uygulamalar için değerlendirilebilir. Uygulamayı seçerken yük, sıcaklık, UV/kimyasal ortam, ölçü toleransı ve beklenen kullanım ömrünü belirleyin.
Üretim hücresinde öğütücü, ayıklama alanı, kurutucu, malzeme kapları, güvenli toz/atık kontrolü ve yazıcı arasında temiz bir akış tasarlayın. Plastik türüne özel havalandırma, sıcak yüzey ve makine güvenlik önlemlerini ilgili ekipmanın ve malzemenin talimatlarına göre uygulayın. Her baskı firesinin sınırsız kez yeniden kullanılabileceğini varsaymayın; tekrarlanan ısı geçmişi ve kontaminasyon değişiklik yaratabilir.
re:3D’nin Gigalab vaka örneğinde geri dönüştürülmüş PET peletlerden üretilmiş prototip ürünler gösterilir. Bu örnekler bir malzemenin ve makine konfigürasyonunun uygulamasıdır; bütün yazıcılar veya plastik atıklar için performans garantisi değildir.
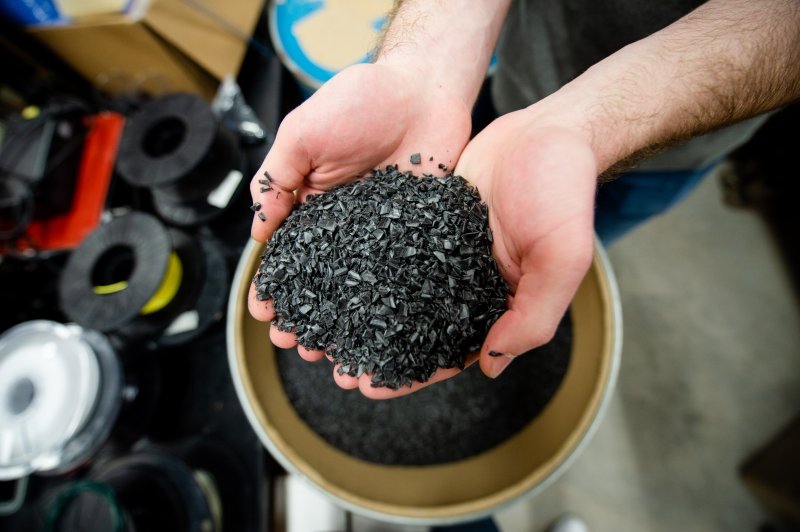 Geri dönüştürülmüş plastik malzeme akışının test edilmesine ilişkin görsel. Kaynak: Michigan Technological University ve re:3D iş birliği haberi.
Üretici ve araştırma kaynakları
Sıcaklık, kurutma ve besleme ölçüsü malzemeye, makineye ve ekstrüder konfigürasyonuna göre değişir. Üretim öncesinde güncel TDS ve yazıcı kılavuzunu kontrol edin.