← Pelet ve Granül Yazıcılar
UMR3D BİLGİ MERKEZİ · PELET BESLEMELİ ÜRETİM
Pelet Yazıcılarda Büyük Hacimli Baskı
Büyük parçaları doğru makine, tasarım, malzeme ve son işlem planıyla üretmek için kapsamlı rehber.
Büyük hacimli baskı ne zaman anlamlıdır?
Büyük formatlı pelet ve granül beslemeli baskı, masaüstü yazıcının çalışma alanını aşan kalıp, fikstür, mobilya, maket, gövde ve endüstriyel prototipleri daha az parça halinde üretmeye yarar. Büyük tabla tek başına başarı ölçütü değildir: makinenin net hareket alanı, ekstrüderin kararlı debisi, parçanın soğuma davranışı, taşıma ve son işlem kapasitesi birlikte planlanmalıdır.
Pelet sistemleri, filament üretim adımını ortadan kaldırıp granül veya uygun kırpıntıyı doğrudan eritebilir. Bu seçenek malzeme maliyetini ve üretim süresini düşürebilir; fakat malzeme hazırlama, kurutma, tane boyutu ve yeniden öğütülmüş malzemenin tutarlılığı sürece ek sorumluluk getirir.
Temel karar: Tasarımın tamamını tek parça basmak yerine, baskı hacmi, yönlenme, kullanım yükü, taşıma ve son işlem adımlarına göre tek parça ya da modüler üretim seçin.
Uygulamaya göre makine ve iş akışı seçimi
Üretim alanını parçanın dış ölçüsüne göre değil, destek yapısı ve hareket payı eklenmiş yerleşime göre değerlendirin. Makinenin tabla ölçüsü ile kullanılabilir baskı hacmi aynı kavram olmayabilir; gantri, ekstrüder, kablo zinciri, otomatik besleyici ve güvenlik alanının hareket sınırlarını üretici dokümanından doğrulayın.
| İş tipi |
Öne çıkan ihtiyaç |
Ön kontrol |
| Maket ve görsel prototip |
Geniş yüzey, hızlı form doğrulama |
Boyutsal tolerans ve yüzey beklentisi |
| Fikstür, kalıp ve takım |
Yük yönüne göre rijitlik ve işlenebilir yüzey |
Sıcaklık, vakum veya sıkıştırma yükü |
| Mobilya ve büyük muhafaza |
Görünür yüzey ve birleştirme detayı |
Kapı, asansör, araç ve nakliye ölçüleri |
| Üretim parçası |
Tekrarlanabilir proses ve izlenebilirlik |
Ölçüm, yük testi ve kabul kriteri |
Örneğin re:3D, GigabotX 2 ürün ailesini pelet, pul ve yeniden öğütülmüş plastikle büyük formatlı baskı için sunuyor; Thermwood LSAM ise büyük termoplastik yapıları baskıdan sonra hedef geometriye işleyen “near-net-shape” yaklaşımını kullanıyor. Bunlar farklı ölçek ve üretim senaryolarına örnektir; özellikleri bütün pelet yazıcılara genellemeyin.
Büyük parça tasarımı: rijitlik, boşluk ve yön
Baskı hacmine sığan her model üretilebilir ya da işlevsel olmayabilir. Büyük parçaların kendi ağırlığı, duvarların eğilmesi, uzun baskı boyunca katmanlar arası soğuma ve tabla üzerindeki ilk katman gerilimi hesaba katılmalıdır. İnce ve yüksek duvarlar yerine, yük yolunu takip eden kaburgalar ve geniş tabanlar kullanın; gerekli değilse tüm hacmi dolu tasarlamayın.
- Yük yönünü belirleyin: Katmanlar arası birleşim yönü, parça yüküne göre kritik olabilir. Ana çekme ve eğilme yüklerini zayıf katman arayüzüne bindirmeyin; gerçek kullanım numunesiyle doğrulayın.
- Duvar ve kaburgaları erişilebilir tasarlayın: Nozul genişliği, boncuk yüksekliği ve ekstrüderin minimum dönüş yarıçapına göre ince detayları kontrol edin.
- Köşe ve geçişleri yumuşatın: Ani kesit değişimi, iç gerilim ve soğuma farkını büyütebilir. Geniş radyüs ve kademeli et kalınlığı geçişlerini değerlendirin.
- Takım payı bırakın: Sonradan frezelenecek yüzeyleri, bağlama alanlarını ve ölçü referanslarını CAD modelinde tanımlayın.
- İçi boş ve kafes yapıları yük testine bağlayın: Az malzeme kullanımı kendiliğinden yeterli dayanım anlamına gelmez; cilt kalınlığı, hücre yönü ve bağlantılar test edilmelidir.
Ön tasarım kontrolü: Baskıdan önce en büyük kesit, en yüksek kule, uzun köprü, ince kaburga ve tabla temas alanını ayrı ayrı gözden geçirin; bu bölgeler baskı süresini ve riskini belirler.
Parçayı yönlendirme veya modüllere ayırma
Tek parça üretim, montaj işini azaltabilir; buna karşılık çok uzun baskıyı tek başarısızlık noktasına dönüştürür. Modüler tasarım, baskı hacmini aşan parçaları üretmeyi, farklı yönlerde dayanım kurmayı ve yalnızca hasarlı modülü değiştirmeyi kolaylaştırabilir. Kararı parça işlevi, bağlantı yükleri, tolerans ve nakliye koşullarıyla verin.
Tek parça düşünün
Yüksek bütünlük, az montaj ve tek seferde süreklilik gerekiyorsa; baskı süresi, tabla erişimi ve tüm parçanın nakliyesi yönetilebiliyorsa.
Modüler tasarlayın
Parça makine hacmini veya taşıma sınırını aşıyorsa, farklı yönlerde yerel dayanım gerekiyorsa ya da bakımda tek bölümün değişmesi bekleniyorsa.
Birleştirme için geçme, cıvata, pim, yapıştırıcı veya termoplastik kaynak gibi yöntemleri malzeme ve çalışma yüküne göre seçin. Bağlantı yüzeylerini düzeltme ve hizalama payı bırakın; yalnızca baskı toleransına güvenmeyin. Yük taşıyan bağlantıları üretim malzemesi ve gerçek montajla test edin.
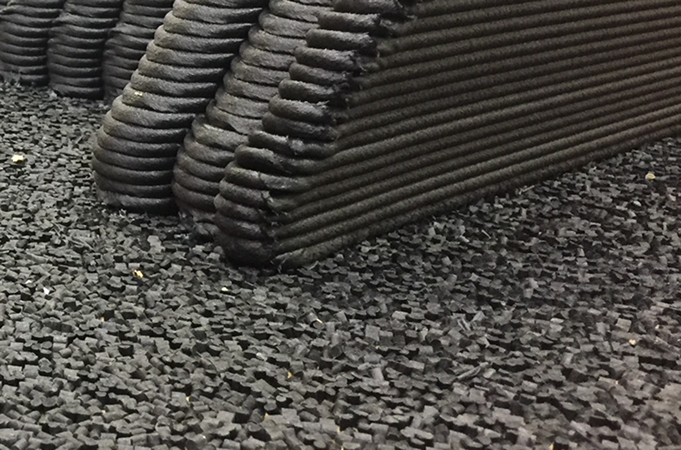 Üretici proses görseli: Thermwood LSAM’de baskı boncuğu ve tabla yaklaşımı. Büyük formatlı baskıda ilk katman tutunması ve katman birleşimi tasarımın parçası olarak ele alınır. Kaynak: Thermwood LSAM.
Baskı planı, malzeme ve üretim alanı
Büyük baskılarda çevrim süresini sadece katman sayısı belirlemez. Debi, hareket planı, başlama-durma sayısı, soğuma süresi, malzeme besleme ve operatör erişimi birlikte düşünülür. Makinenin kurulum ve servis mesafesi, hazne doldurma, kurutma, granül taşıma, talaş emişi ve parça çıkarma için gerekli alanı üretim hücresine dahil edin.
- Malzeme lotu ve kurutma: Üretici veri sayfasındaki sıcaklık ve kurutma koşulunu izleyin. Geri dönüştürülmüş öğütük kullanılıyorsa tane boyutu, nem, kontaminasyon ve akış kararlılığını kontrol edin.
- Besleme kapasitesi: Uzun işte hazne hacmini tek başına yeterli saymayın; otomatik besleme, malzeme değişimi ve güvenli dolum prosedürünü planlayın.
- Debi ve hız: Sürekli kararlı çıkışın altında çalışacak iş noktası belirleyin. Başlangıç, köşe ve kısa hareketlerde boncuk boyutunun değişebileceğini hesaba katın.
- Termal yönetim: Parça geometrisi, malzeme ve ortam akışı nedeniyle farklı soğuma bölgeleri oluşabilir. Makine üreticisinin kabin/ortam önerilerini ve yangın güvenliği talimatlarını uygulayın.
- İş süresi kaydı: Tahmini baskı süresine ısıtma, purging, bekleme, bakım, kalibrasyon ve parça çıkarma süresini ekleyin.
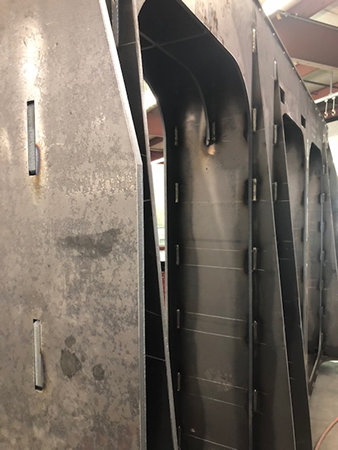 Üretici görseli: Thermwood LSAM’in büyük ölçekli endüstriyel makine gövdesi. Makine ölçeği seçiminde kurulum, temel, elektrik ve servis koşullarını üreticiyle doğrulayın. Kaynak: Thermwood.
Son işlem, ölçüm ve kalite planı
Geniş boncuklar görünür katman izleri bırakabilir ve yakın-net-şekil süreçlerinde son boyuta ulaşmak için talaşlı işleme gerekebilir. Kritik ölçüleri ve datumsal yüzeyleri üretimden önce tanımlayın. Thermwood LSAM, baskıyı hafifçe büyük üretip aynı sistemde son ölçüye işleme yaklaşımını örnekler; bu, tüm büyük pelet yazıcılarda otomatik olarak bulunan bir özellik değildir.
- İlk önce küçük bir duvar ve bağlantı numunesi basın; malzeme, boncuk, birleşme ve ölçü sapmasını kaydedin.
- Parçayı ölçüm referanslarına göre hizalayın; büyük parçanın kendi ağırlığı ölçümde sehim oluşturabilir.
- Kritik yüzeyler, delikler ve bağlantılar için işleme payı ve fikstür tasarlayın.
- Son kullanım riski gerektiriyorsa görsel incelemeye ek olarak uygun ölçüm ve tahribatsız muayene yöntemini yetkin uzmanla belirleyin.
- Malzeme lotu, kurutma, makine profili, debi, baskı süresi ve son işlem kayıtlarını parça seri numarasıyla ilişkilendirin.
Güvenlik: Büyük parçalar ağır ve sıcak olabilir. Kaldırma, tabla temizliği, sıcak ekstrüder ve dönen mekanizmalar için makine üreticisinin enerji kesme, koruyucu ve kaldırma talimatlarını uygulayın.
Üretici kaynakları
Makine ölçüsü, kapasite ve proses özelliği model/konfigürasyona göre değişir. Satın alma veya üretim planından önce güncel üretici teknik dokümanını doğrulayın.