UMR3D BİLGİ MERKEZİ · PELET BESLEMELİ EKSTRÜZYON
Pelet Ekstrüder Rehberi
Peletle çalışan 3D yazıcı kafasında malzeme beslemeden kararlı eriyik akışına kadar vida, ısıtma, nozul ve hareket sistemini birlikte değerlendirin.
Bu rehberde
Pelet ekstrüder nasıl çalışır?
Pelet ekstrüder, granül veya uygun boyutlu geri kazanılmış plastik beslemeyi hazneden ısıtılan bir silindire alır. Dönen vida malzemeyi ileri taşır, karıştırır ve plastikleştirir; oluşan eriyik basınçla nozuldan çıkar. Yazıcı kafası katman çizgilerini biriktirirken tabla, robot veya portal sistemi kafayı parça geometrisine göre hareket ettirir. Bu yaklaşım filament üretme ve makara taşıma adımını ortadan kaldırabilir; büyük parçalar ve yüksek malzeme debisi için tasarlanmış sistemlerde doğrudan granül besleme kullanılır.
Pelet kullanmak tek başına daha ucuz veya daha hızlı baskı garantisi değildir. Gerçek parça maliyeti malzeme hazırlığı, kurutma, fire, kafanın enerji tüketimi, baskı süresi, son işlem ve kabul edilebilir parça verimini içerir. Üretici verilerindeki azami debi de belirli polimer, sıcaklık ve nozul için ölçülmüş olabilir; farklı malzemeye aynen taşınmamalıdır.
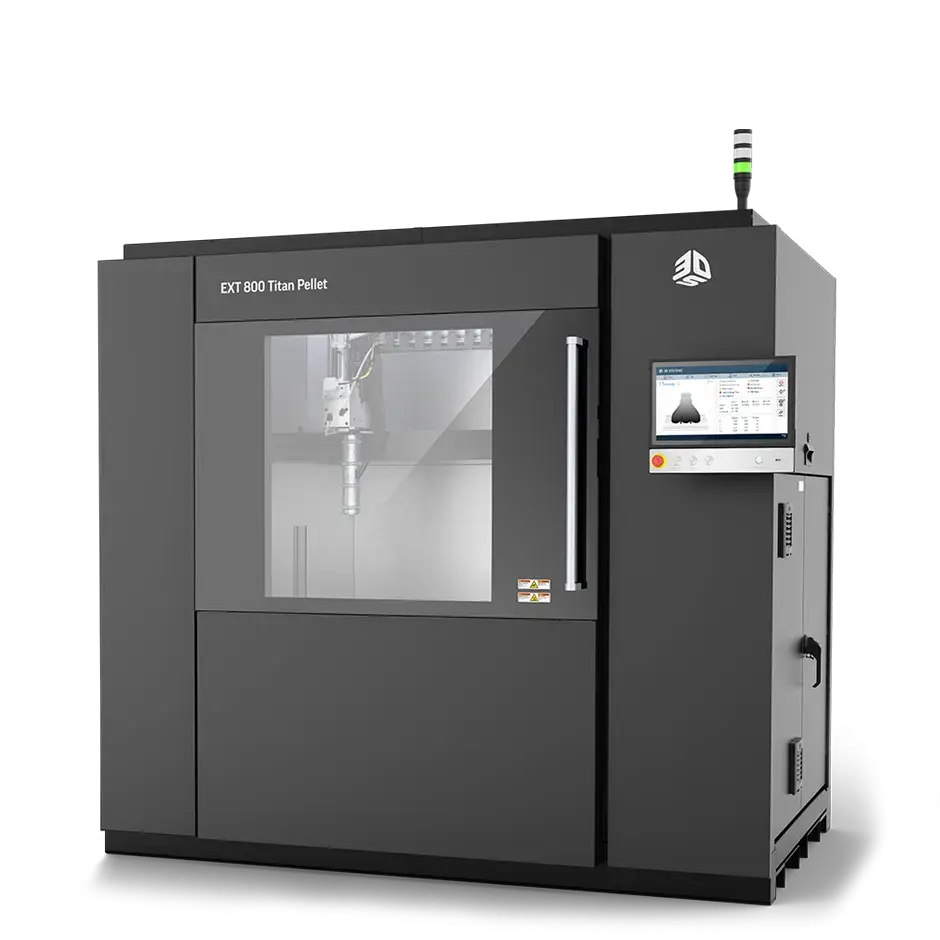 Endüstriyel pelet AM sisteminde vida ekstrüzyonu ve otomasyon örneği. Görsel: Yizumi SpaceA.
Vida ve ısıtma bölgeleri
Tek vidalı bir ekstrüderde vida boyunca görevler değişir. Besleme bölümünde katı peletler taşınır; geçiş/sıkıştırma bölümünde malzeme yumuşar ve erir; dozaj bölümünde eriyik homojenleştirilerek kafaya iletilir. Gerçek geometri ve bölge uzunlukları üretici tasarımına, polimere ve dolguya bağlıdır. L/D oranı, vida çapı, kanal derinliği, hatve ve sıkıştırma oranını tek başına kalite göstergesi saymayın; bunları hedeflenen malzeme ve debiyle birlikte sorun.
| Bölüm / bileşen |
Görevi |
Sorulacak nokta |
| Hazne ve boğaz |
Peletleri vida girişine düzenli taşır. |
Pelet boyutu/şekli, köprüleşme ve otomatik besleme sensörü. |
| Besleme vidası bölgesi |
Katı tanecikleri ileri taşır. |
Düşük yoğunluklu regrind veya pul beslemede yardımcı karıştırıcı gerekiyor mu? |
| Geçiş ve dozaj bölgesi |
Eritme, karıştırma ve basınç üretimini dengeler. |
Dolgu aşınması, eriyik homojenliği, motor torku ve malzeme kalış süresi. |
| Isıtıcı zonları ve sensörler |
Silindir boyunca sıcaklık profilini yönetir. |
Zon sayısı, bağımsız kontrol, ölçüm yeri, sıcaklık kararlılığı ve soğutma. |
Birden çok ısıtma zonu, silindirin tamamını tek sıcaklığa ayarlamak yerine malzemenin ilerlerken ısınmasını yönetmeye yardım eder. Ancak üretici reçetesinin dışına çıkıp sıcaklığı yükseltmek, tork artışı veya kötü akışın güvenli çözümü değildir; polimer bozunması, duman ve renk değişimi riski doğurabilir.
 Yizumi'nin pelet AM çözümünden üretim hücresi görseli. Bileşenler modele göre değişebilir.
Pelet geometrisi, besleme ve kurutma
Vida tasarımı yalnızca polimer kimyasına değil, taneciklerin akış davranışına da bağlıdır. Küresel peletler, disk biçimli regrind, kesilmiş filament ve düzensiz pul aynı şekilde beslenmeyebilir. Köprüleşme, hortumda tıkanma, vida girişinde sıkışma veya düzensiz akış görülebilir. Bazı ekstrüder üreticileri belirli ölçü/şekilde pelet için optimize edilir; örneğin Dyze Design kılavuzu kendi Pulsar sistemi için küresel ve yaklaşık 3–5 mm peletleri ideal format olarak tanımlar, bu aralık tüm makineler için genel kural değildir.
Nem kontrolü de malzeme bazında yapılır. PA, PC, PET/PETG ve bazı yüksek performanslı reçineler nemden etkilenebilir; doğru sıcaklık ve süre için malzeme teknik föyünü (TDS) ve kurutucu üreticisinin sınırlarını izleyin. Kurutulmuş granülü kapalı kapta saklayın, malzeme adı/lotu ve kurutma koşullarını etiketleyin. Bilinmeyen veya geri dönüştürülmüş malzemeyi baskıya almadan önce partikül boyutu, kirletici, nem, erime davranışı ve güvenlik bilgi formunu değerlendirin.
- Huni ve boğazda köprüleşme: tanecik şekli, yüzey ve akışkanlığı kontrol edin.
- Hortumla beslemede takılma: çap, dirsek, mesafe, eğim ve hava taşıma akışını üreticiyle doğrulayın.
- Karışık lot: rengi, polimeri, katkıyı ve önceki kullanımı kayıt altına alın; uyumsuz malzemeleri harmanlamayın.
- Fiber dolgulu pelet: vida/nozul aşınma uyumu, çap seçimi ve bakım aralığını sorun.
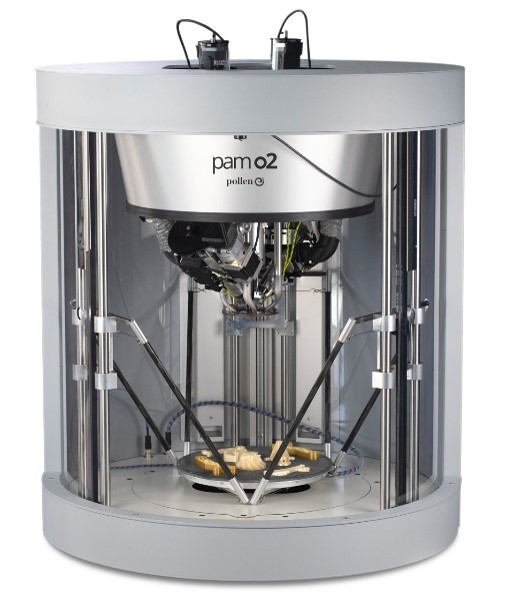 Granül ekstrüzyonlu araştırma yazıcısı ve malzeme denemeleri. Görsel: Los Alamos National Laboratory / CINT.
Nozul, çizgi genişliği ve kafa hareketi
Nozul çapı büyüdükçe yüksek hacimli biriktirme ve kalın katman olanağı artabilir; küçük detay, ince duvar ve yüzey kontrolü zorlaşabilir. Seçimi yalnızca nozzle çapına göre yapmayın: pelet besleme, vida debisi, eriyik basıncı, katman yüksekliği, çizgi genişliği, hareket sistemi rijitliği ve soğutma kapasitesi birbiriyle uyumlu olmalı. Üreticinin açıkladığı seçenekleri ve her malzeme için doğrulanmış debi aralığını isteyin.
Pelet kafası filament hotend'inden daha ağır ve uzun olabilir. Portal/robotun taşıma kapasitesi, ivme, titreşim, kablo-hortum güzergâhı ve kafa ile parça arasındaki çarpışma açıklığı baskı kalitesini etkiler. Büyük nozulla yüksek hız talep edildiğinde hareket sistemi ve soğutma aynı kapasitede değilse köşe şişmesi, dalgalı çizgiler ve zayıf katman birleşmesi görülebilir. Katman yüksekliği ve çizgi genişliğini kafa üreticisinin teknik sınırları içinde seçin.
Debi kalibrasyonu: hedef kg/saat değil, kararlı parça
Pelet ekstrüderde slicer'ın filament uzunluğu varsayımı vida tahrikli kafaya bire bir uymayabilir. Bazı kontrol sistemleri malzeme uzunluğu yerine vida devri, kütlesel debi veya özel bir akış katsayısı kullanır. Üretici dokümanındaki adımları takip edin; ilk çalıştırmada küçük ve kontrollü ekstrüzyon testiyle malzemenin düzenli çıktığını doğrulayın.
- Malzemeyi ve lotunu belirleyin; TDS, kurutma ve sıcaklık sınırlarını kaydedin.
- Huni/hat beslemesini kontrol edin; vida girişinin malzemeyle dolumu tutarlı olsun.
- Her ısıtma zonunu üreticinin başlangıç ayarına getirin ve tüm zonların dengeye ulaşmasını bekleyin.
- Belirli süre veya vida devrinde ekstrüde edilen kütleyi tartın; aynı koşulda birden fazla ölçüm yaparak akış değişkenliğini görün.
- Slicer debi/flow değerini, çizgi genişliğini ve hızını küçük adımlarla ayarlayın; numune kuponu ve gerçek parça kesitini inceleyin.
- Sonucu malzeme adı, lot, kurutma, zon sıcaklıkları, vida devri, nozul ve ölçüm yöntemiyle profil olarak kaydedin.
Üretici bir malzeme için ölçülmüş kg/saat değeri veriyorsa test koşullarını da sorun. Debi; polimer, katkı, nozul, sıcaklık, vida devri ve besleme kararlılığıyla değişir. Azami kapasitede baskı almak zorunlu hedef değildir; düzgün çizgi, katman birleşmesi, ölçü ve tekrar edilebilirlik üretim kararında daha belirleyicidir.
Ekstrüder seçimi ve bakım
| Kriter |
Teklifte doğrulayın |
| Malzeme |
Polimer ve dolgu türleri, pelet şekli/boyutu, kurutma, değişim ve purge prosedürü. |
| Performans |
Sürekli ve tepe debi; test malzemesi, nozul, sıcaklık, vida devri ve tolerans. |
| Kontrol |
Bağımsız ısıtma zonları, sensörler, tork sınırı, sıcaklık alarmı ve slicer/firmware uyumu. |
| Entegrasyon |
Kafa kütlesi, portal/robot taşıma kapasitesi, soğutma, hazne ve otomatik besleme. |
| Bakım ve güvenlik |
Vida/silindir malzemesi ve aşınma, sökme temizleme, purge, yedek parça, havalandırma ve operatör eğitimi. |
Bakım aralığı model ve malzemeye göre belirlenir. Her işten sonra sıcak kafada kalan malzemeyi üreticinin tarif ettiği purge yöntemiyle temizleyin; özellikle renk veya polimer değişiminde önceki reçinenin kalıntı bırakmadığını doğrulayın. Lifli/aşındırıcı dolgular vida ve nozulda aşınmayı hızlandırabilir. Isıtıcı, termokupl, vida bağlantısı, hazne, sensör ve soğutma hatlarını planlı bakım kontrolüne ekleyin. Tıkanma açmak için çalışan veya basınç altındaki kafaya el aleti sokmayın; kilitleme, soğuma ve üretici servis prosedürünü uygulayın.
Güvenlik: Sıcak polimer yanığı, hareketli vida ve robot, yüksek sıcaklık, duman ve bilinmeyen katkılar risk oluşturur. Malzeme güvenlik bilgi formunu inceleyin; uygun havalandırma, koruyucu ekipman ve makine koruyucularını kullanın. Bu rehber belirli bir makine için çalışma sıcaklığı veya servis talimatı yerine geçmez.
Üretici ve teknik kaynaklar