← 3D Yazıcılar Rehberi
UMR3D BİLGİ MERKEZİ · ÜRETİM TEKNOLOJİLERİSLS ve Polimer Toz Yataklı 3D Yazıcılar
Desteksiz üretim, sıkı parça yerleşimi ve mühendislik polimerleriyle çalışan sistemleri; SLS ve MJF farklarından malzeme, tasarım, üretim akışı ve makine seçim kriterlerine kadar inceleyin.
Polimer toz yataklı üretimde parçalar, ince bir toz tabakası içinde katman katman oluşturulur. Baskı sırasında çevredeki gevşek toz parçayı desteklediği için çoğu geometride ayrı destek yapıları gerekmez. Bu özellik, iç kanalların ve birbirine yakın çok sayıda parçanın tek işte üretilmesini mümkün kılar; ancak soğutma, tozdan arındırma ve malzeme yönetimi üretim sürecinin önemli parçalarıdır.
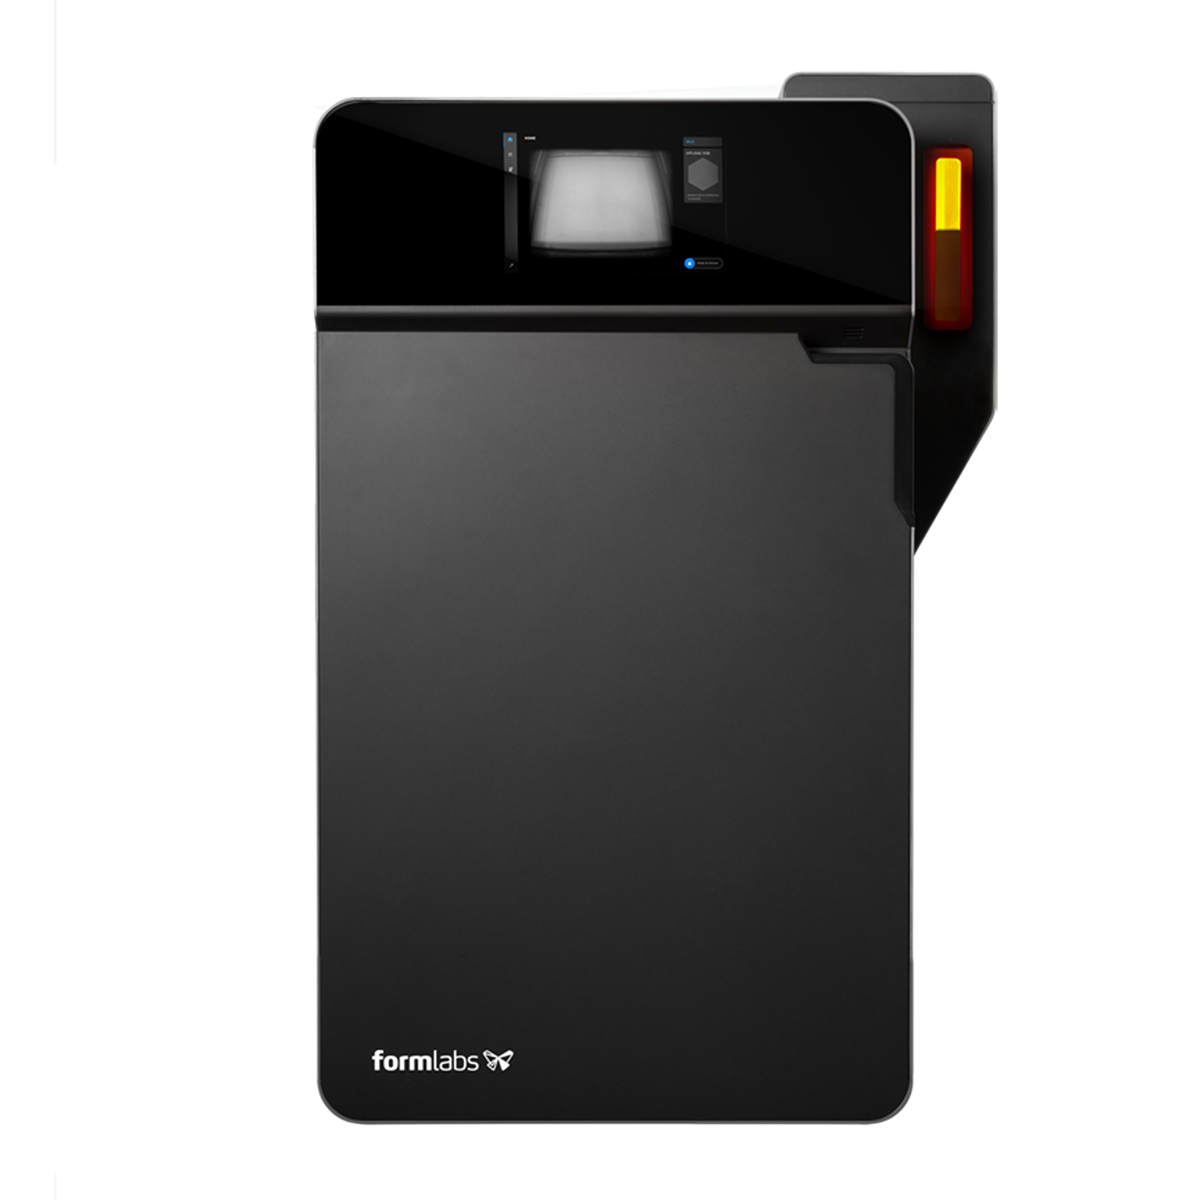 Üretici görseli: Formlabs Fuse SLS yazıcı ailesi. Görsel, SLS sisteminin örnek ürününü gösterir; tüm makinelerin tasarımı ve kapasitesi aynı değildir.
Öne çıkan özellikler
Desteksiz geometri
Gevşek toz, baskı sırasında parçaları çevreler. Tasarımda destek temas izleri azalır; iç boşluklar ve karmaşık biçimler daha özgür tasarlanabilir.
Yüksek yerleşim yoğunluğu
Parçalar hacim içinde farklı yönlerde yerleştirilebilir. Uygun yerleşim, tek işteki parça sayısını artırabilir; soğuma ve kalite sınırları gözetilmelidir.
Mühendislik polimerleri
PA12 ve PA11 yaygın seçeneklerdir. Ürüne göre cam elyaf takviyeli naylon ve TPU gibi esnek tozlar da bulunabilir.
Toz sonrası işlem
Baskı bitince parçalar soğuyan toz keki içinden çıkarılır; toz temizlenir, elenir ve üretici prosesine uygun şekilde yeniden kullanıma hazırlanır.
SLS nasıl çalışır?
SLS (Selective Laser Sintering / Seçici Lazer Sinterleme), polimer tozunu bir hazneye ince katmanlar hâlinde yayar ve lazeri modelin kesitini izlemek için kullanır. Lazer enerjisi, ilgili bölgelerdeki toz parçacıklarını birleştirir. Platform bir katman ilerler; yeni toz serilir ve işlem parça tamamlanana kadar tekrarlanır. Baskı boyunca parça çevresindeki sinterlenmemiş toz yerinde kalır ve mekanik destek görevini görür.
Katman kalınlığı, lazer gücü/hızı, tarama düzeni, hazne sıcaklığı ve tozun durumu yüzey görünümünü, ölçüleri ve mekanik sonucu etkiler. Bu değerler makineye ve malzeme profiline özgüdür; farklı üreticilerin parametreleri birbirinin yerine kullanılamaz.
SLS ile MJF arasındaki fark
İkisi de polimer toz yataklı, çoğunlukla destek gerektirmeyen üretim süreçleridir; enerji aktarımı farklıdır. SLS’de lazer, seçilen kesit alanlarını tarayarak tozu birleştirir. HP Multi Jet Fusion (MJF) sistemlerinde baskı kafası toz üzerine birleştirici ve ayrıntılandırıcı ajanları bırakır; enerji uygulanarak kesit oluşturulur. Bu nedenle MJF’yi “lazerli SLS” olarak tanımlamak doğru değildir. Parça özellikleri, renk seçenekleri, üretim hızı ve maliyet kullanılan sistem ile malzeme profiline göre değerlendirilmelidir.
Adlandırma notu: “Toz yataklı” daha geniş bir süreç ailesini tarif eder. Bu rehber polimer tozla çalışan SLS ve MJF gibi sistemlere odaklanır. Metal toz yataklı ergitme sistemleri ve bağlayıcı püskürtme (binder jetting) farklı süreçlerdir.
Örnek sistem teknik özellikleri
Aşağıdaki değerler üreticilerin belirttiği belirli makine örnekleridir; teknoloji sınıflarının genel sınırı veya doğrudan performans sıralaması değildir. Kurulum, donanım sürümü ve malzeme seçenekleri için satın alma öncesinde üretici sayfası ve güncel teknik föy kontrol edilmelidir.
| Sistem örneği | Süreç | Üretim hacmi / alanı | Enerji / katman oluşturma | Malzeme örnekleri | Ölçek |
|---|
| Formlabs Fuse 1+ 30W | SLS | 165 × 165 × 300 mm (8,2 L) | 30 W ytterbium fiber lazer | Nylon 12, Nylon 11, takviyeli nylon seçenekleri, TPU 90A; üretici onaylı tozlar | Kompakt profesyonel / atölye |
| EOS P 396 | SLS | 340 × 340 × 600 mm | 70 W CO₂ lazer | PA 1101, PA 2200 ailesi, PA 3200 GF, TPU 1301 ve üretici listesinde bulunan diğer tozlar | Endüstriyel üretim |
| HP Jet Fusion 5200 | MJF | 380 × 284 × 380 mm etkin hacim | Baskı kafasıyla ajan uygulama ve enerjiyle birleştirme | HP 3D HR PA 11, PA 12 çeşitleri, PP ve üretici/iş ortağı malzemeleri | Üretim hücresi / seri parça |
Teknik değerler üretici yayınlarından derlenmiştir. Makine konfigürasyonları ve malzeme onay listeleri güncellenebileceği için kritik tolerans, sertifikasyon veya seri üretim kararı öncesinde ilgili teknik föye bakın.
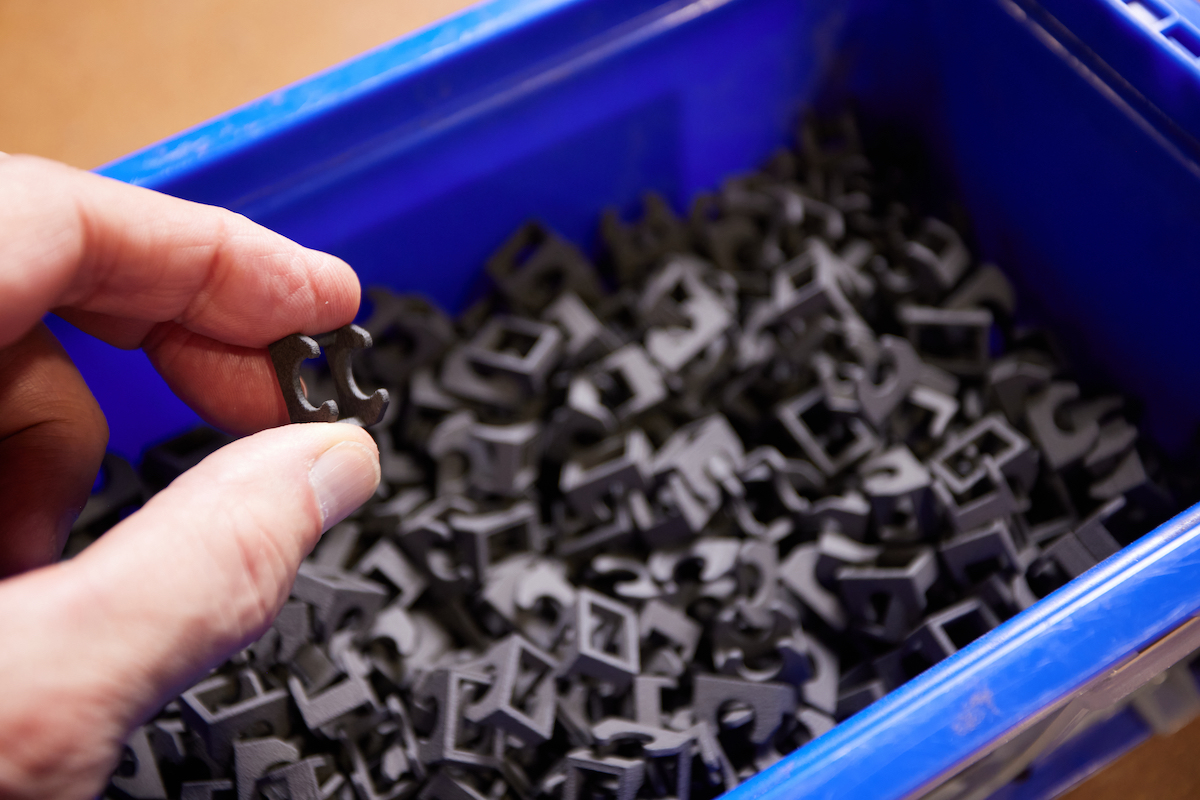 Üretici vaka görseli: SLS ile üretilen otomotiv klips örneği. Uygunluk, parçanın gerçek yükü ve çevre koşulları için ayrıca doğrulanır.
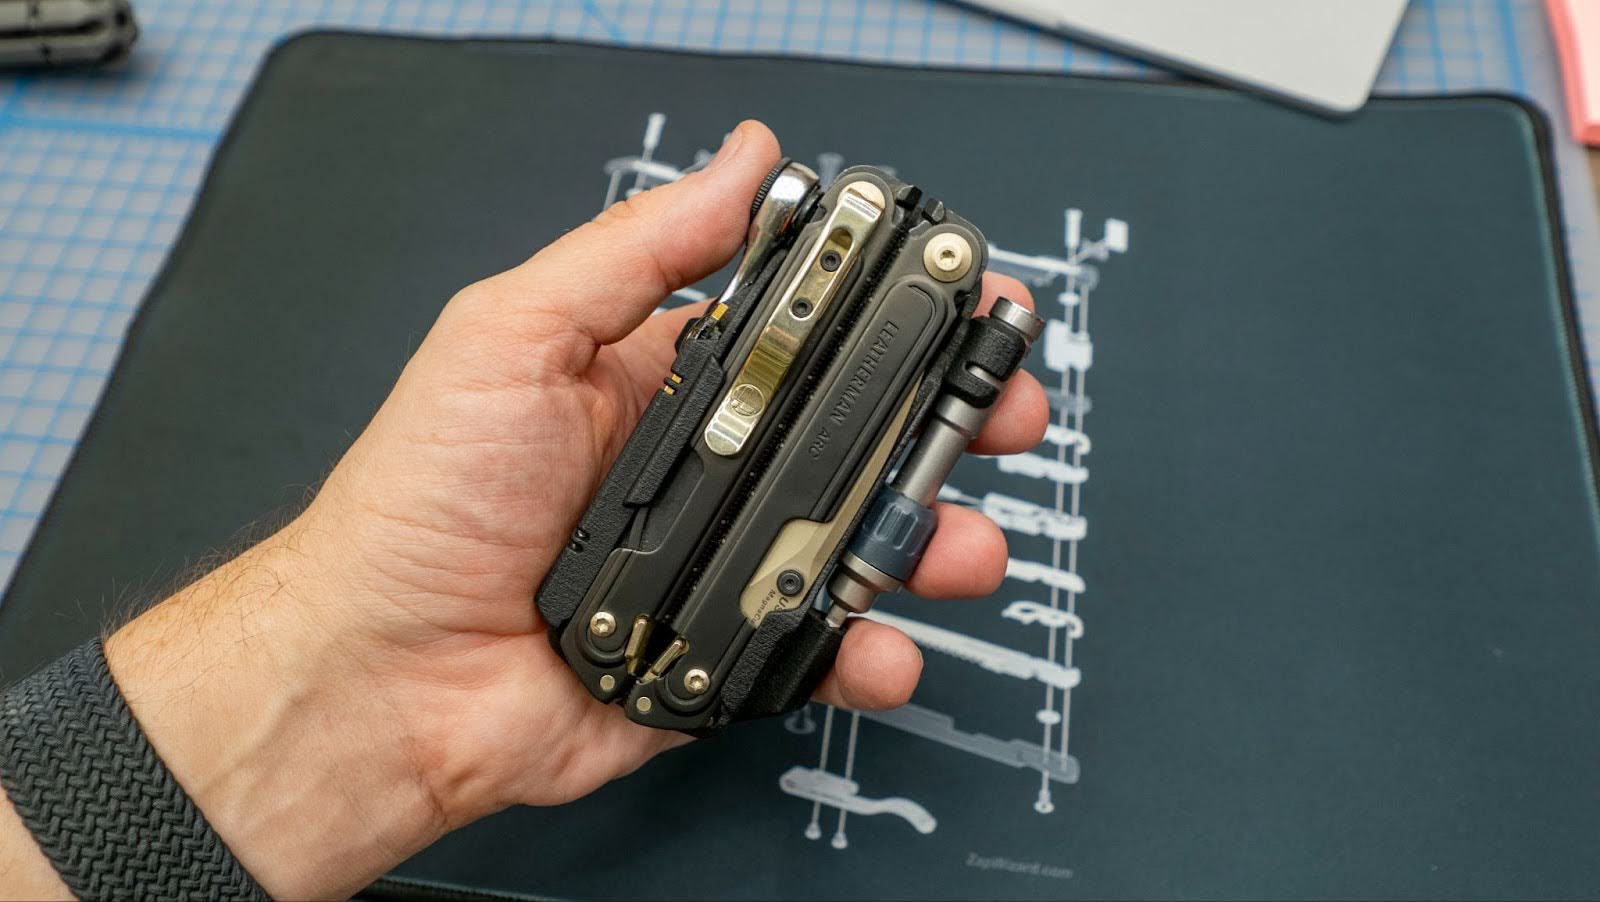 Üretici görseli: SLS baskıyla üretilmiş kullanım amaçlı parça örneği. Fotoğraflar Formlabs üretici sayfası ve vaka içeriğinden alınmıştır.
Malzemeler: PA11, PA12, takviyeli naylon ve TPU
| Malzeme ailesi | Genel kullanım profili | Tasarımda dikkat edilecek nokta |
|---|
| PA12 | Genel amaçlı, dengeli mekanik özellikler ve ayrıntı için yaygın SLS tozu | Et kalınlığı, yönlenme ve ölçü toleransları için makine/malzeme föyünü kullanın. |
| PA11 | Tokluk ve darbe davranışı istenen uygulamalarda kullanılan naylon ailesi | Malzeme değerleri PA12 ile aynı kabul edilmemeli; uygulama yüküne göre doğrulanmalı. |
| Cam elyaflı veya başka takviyeli PA | Daha rijitlik veya ısı davranışı hedeflenen özel uygulamalar | Takviyeler anizotropi, yüzey ve aşınma etkilerini değiştirebilir; üretici tasarım kılavuzunu izleyin. |
| TPU | Esnek ve elastomerik parça seçenekleri | Duvar, boşaltma ve temizlik erişimini birlikte tasarlayın; Shore değeri ürün/profil bazında değişir. |
Malzeme adından tek başına nihai dayanım çıkarılamaz. Tozun yenilenme oranı, baskı yönü, makine ayarları, soğuma ve son işlem sonuç üzerinde etkilidir. Gıda teması, medikal kullanım, alev geciktiricilik veya uzun süreli dış ortam gibi özel taleplerde yalnızca açıkça sertifikalı malzeme ve proses kombinasyonlarına güvenin.
Tasarımdan baskıya: doğru parça hazırlama
Kaçış ve boşaltma delikleri
Kapalı iç hacimlerde gevşek toz hapsolabilir. Tozun çıkacağı erişilebilir delikler koyun; boşaltma yönünü ve temizleme aracını düşünün.
Parçalar arası açıklık
Birbirinin içine geçen veya çok yakın parçalar ısı ve toz nedeniyle kaynaşabilir ya da temizlenemeyebilir. Üreticinin minimum aralık tavsiyesini izleyin.
Duvar ve bağlantı kalınlıkları
İnce duvarlar, uzun ince çıkıntılar ve geçme toleransları malzeme ve ölçüye göre sınırlandırılmalıdır. Kritik geçmeleri numune baskısıyla doğrulayın.
İş hacmi içinde yerleşim
Parçaları yönlendirmek ve sıkı yerleştirmek verimi artırabilir; fakat yoğunluk, deformasyon, yüzey tutarlılığı ve boşaltma erişimi birlikte değerlendirilir.
Baskı sonrası: soğutma, toz temizleme ve geri kazanım
- Kontrollü soğuma: Parçalar sıcak toz keki içinde kalır. Üreticinin belirttiği soğuma süresi tamamlanmadan çıkarmak ölçü ve kalite riskini artırabilir.
- Parçayı bulma ve çıkarma: Kek içindeki baskı hacminden parçalar dikkatle ayrılır; gevşek toz çevrelenerek toplanır.
- Tozdan arındırma: Uygun fırça, vakum/eleme veya üretici depowdering ekipmanı kullanılır. İç kanallar ve kör boşluklar ayrıca kontrol edilir.
- Eleme ve tazeleme: Geri kazanılan toz elenir ve yalnızca makine, malzeme ve proses için üreticinin belirttiği oranlarda yeni tozla karıştırılır. Evrensel tek bir yenileme oranı yoktur.
- Yüzey bitirme ve kalite kontrol: İhtiyaca göre medya püskürtme, boya veya başka finisaj uygulanabilir. Ölçü, yüzey ve mekanik kontrol parça kullanımına uygun yöntemle yapılır.
Toz güvenliği: Polimer tozunu üretici SDS’sindeki kişisel koruma, havalandırma, dökülme temizliği ve yangın/elektrik güvenliği talimatlarına göre yönetin. Toz bulutunu basınçlı havayla etrafa yaymayın; ekipman ve KKD seçimini tesise ve malzeme SDS’sine göre yapın.
Güçlü yönler ve sınırlar
| Güçlü olduğu işler | Karar öncesi hesaba katın |
|---|
| Destek gerektirmeyen karmaşık parçalar; işlevsel prototipler; fikstür ve muhafazalar; küçük/orta seri plastik parçalar; çok sayıda parçayı bir işte üretme. | Yatırım ve iş akışı maliyeti; toz güvenliği ve kontrollü alan; soğuma/temizleme zamanı; yüzeyin tanecikli görünümü; toz ve malzeme yönetimi; parça başı maliyetin doluluk ve iş verimine bağlı olması. |
| Üretim için dayanıklı termoplastik ve gerektiğinde esnek parça seçenekleri. | Şeffaf/çok renkli görünüm, çok ince kozmetik yüzey veya büyük tek parça için uygun teknoloji olmayabilir. Tolerans ve yüzey gereksinimi numune ile doğrulanmalıdır. |
SLS, MJF ve FDM'yi ne zaman değerlendirmeli?
| Ölçüt | SLS | MJF | FDM / FFF |
|---|
| Parçanın desteklenmesi | Çoğunlukla çevre tozu destekler | Çoğunlukla çevre tozu destekler | Geometriye göre ayrı destek gerekebilir |
| Birleştirme yöntemi | Lazerle seçili bölgeleri sinterleme | Ajan uygulama ve enerjiyle füzyon | Filamenti nozülden ekstrüde etme |
| Tipik iş profili | Karmaşık naylon parçalar ve sık yerleşimli işler | Üretim odaklı polimer parça grupları | Prototip, büyük parça ve düşük kurulum maliyeti |
| Karar noktası | Toz iş akışı, yüzey, malzeme ve yıllık hacim | Makineye özgü malzeme ve üretim ekonomisi | Parça başı süre, destek, görünür katman ve filament |
İşletme için seçim kontrol listesi
- Yıllık parça adedi ve hedef çevrim süresini belirleyin; yalnızca baskı hacmine göre karar vermeyin.
- Numune parçayı gerçek yük, sıcaklık, kimyasal temas ve toleranslarla test edin.
- Yazıcıyla birlikte soğutma, toz çıkarma/eleme, yüzey bitirme, havalandırma ve eğitim ihtiyaçlarını bütçelendirin.
- Üreticiden yazıcı, malzeme ve proses birleşimi için teknik föy, SDS, bakım ve toz yenileme talimatı isteyin.
- MJF ve SLS tekliflerini aynı parça, aynı kalite ölçütü ve aynı son işlem varsayımı üzerinden kıyaslayın.
Üretici kaynakları