UMR3D BİLGİ MERKEZİ · KALİBRASYON UYGULAMASI3D Yazıcı Eksen ve Boyutsal Doğruluk Kalibrasyonu
X, Y ve Z hareketini, eksen kareliğini ve basılan parçanın gerçek ölçüsünü birbirinden ayırarak inceleyin. Hedef, bir test küpünü zorla nominal ölçüye getirmek değil; hatanın kaynağını bulup yalnız doğru katmanı düzeltmektir.
Güvenlik ve kapsam: Menü adları ve hareket komutları yazıcı ile firmware'e bağlıdır. Makine sınırlarını aşan komut vermeyin; üreticinin hareket/kalibrasyon kılavuzunu izleyin. Motor enerjiliyken kablo veya sürücü bağlantısı sökmeyin. Konfigürasyonu yedekleyin ve her seferinde tek değişkeni değiştirin.
Eksen Hareketi ve Boyutsal Doğruluk Kalibrasyonu Nedir, Neden Yapılır?
Bu kalibrasyon üç ayrı soruya yanıt verir: (1) Firmware'in istediği doğrusal hareket, kızak/gantry üzerinde gerçekten gerçekleşiyor mu? (2) X ve Y birbirine dik mi, Z boyunca hareket takılmadan ve tekrarlanabilir biçimde sürüyor mu? (3) Soğumuş baskı, tasarım ölçüsüne ne kadar yakın? Bu ölçümler aynı şey değildir. İlk ikisi makine geometrisi ve hareket sistemiyle ilgilidir; üçüncüsüne filament büzülmesi, çizgi genişliği, akış, köşe şişmesi, delik davranışı, baskı yönü ve ölçüm yöntemi de etki eder.
Kalibrasyon; montaj, kayış/kasnak, motor veya hareket aktarımı değiştiğinde, makine çarptıktan sonra, belirgin ölçü sapması görüldüğünde ya da mekanik sorunu giderdikten sonra doğrulama için yapılır. Yazıcı tutarlı çalışıyorsa sık sık firmware adım değerlerini değiştirmek bakım değildir. Tek bir basılı küp küçük çıktı hatası gösterdi diye X/Y steps-per-mm veya rotation distance değiştirmek genellikle yanlış katmana müdahaledir; gerçek hareketi bozabilir ve diğer tüm parçaların ölçüsünü kaydırabilir. Önce bağımsız hareket ölçümüyle kanıt arayın.
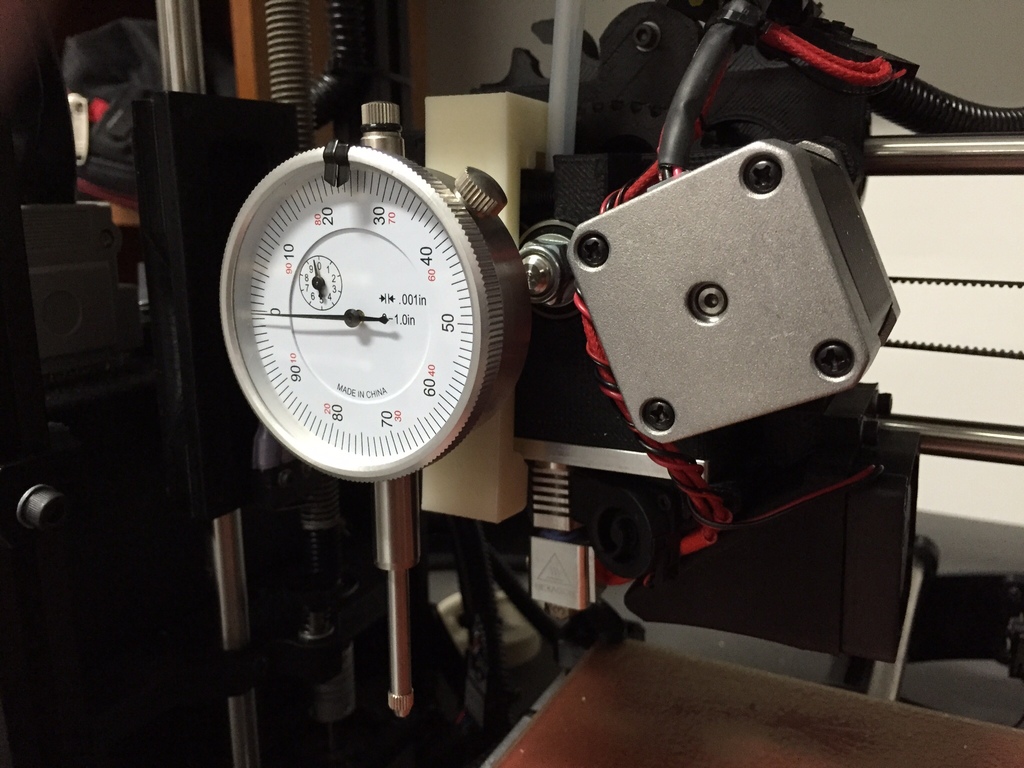 Komparatör, rijit bir dayanak ve sabit ölçüm noktasıyla gantry hareketini kıyaslamak için kullanılır. Fotoğraf kaynağı: Dial Indicator Mount for TAZ 5. Her yazıcıya uygun montaj aparatı değildir; ölçüm aracı kurulumunu makine kılavuzuna göre seçin.
Önce hangi hatayı ölçtüğünüzü belirleyin
| Kontrol katmanı | Ne ölçülür? | Ölçüm neyi kanıtlar? | Ne kanıtlamaz? |
|---|
| Doğrusal hareket | Komut edilen yer değiştirme ile komparatör/cetvel referansındaki gerçek yer değiştirme | Tekrarlanan komut hareketinin tutarlılığı ve ölçek hatası | Basılı parçanın büzülmesini veya deliğin doğru çıkacağını |
| Mekanik karelik/boşluk | Şasi/gantry köşegenleri, yön değişiminde konum tekrarı, kızak tutukluğu | Gevşek bağlantı, rack, backlash veya hizalama şüphesi | Hatanın firmware ayarıyla düzeltileceğini |
| Baskı boyutu | Soğumuş, düz yüzeyli parçanın dış ölçüsü, delik ve köşegenleri | Belirli malzeme, profil, yön ve geometri kombinasyonunun çıktısı | Makinenin adım/mm değerinin yanlış olduğunu |
Gerekli hazırlık ve kayıt
- Yazıcı modelini, kinematiğini (Cartesian, CoreXY, delta vb.), firmware/sürümünü ve varsa hareket sistemi değişikliklerini yazın. Aynı komut bütün kinematiklerde aynı doğrulama yöntemi anlamına gelmez.
- Mevcut firmware yapılandırmasını, EEPROM değerlerini veya makine profilini yedekleyin. Geri döndürme yolunu önceden bilin.
- Rijit dayanaklı kadranlı komparatör veya uygun uzunlukta hassas cetvel kullanın. Kumpas, yazıcı hareketini doğrudan ölçmekte her zaman uygun değildir; ölçülen iki yüzeyi ve kumpas kuvvetini aynı tutun.
- Makineyi homing yapıp güvenli, erişilebilir bir noktaya alın. Ölçüm fikstürü hareket alanına girmemeli; nozzle, kablo ve yatakla çarpışmamalıdır. Kadranı aşırı bastırıp sıfırlamayın.
- Kayış, kasnak setskur/vida, motor bağlantısı, doğrusal ray/teker, Z vidası ve gantry bağlantılarını cihazın bakım talimatına göre gözle kontrol edin. Rastgele “daha gergin” yapmak yerine önce gevşeklik, sürtünme ve hasar arayın.
Doğrusal hareketi güvenli ve tekrarlanabilir ölçün
- Referansı sabitleyin. Komparatör gövdesini yazıcı şasisine veya güvenilir sabit bir standa bağlayın; ucu ölçülen eksene dik ve hareket doğrultusunda temas etsin. Gövde sallanıyor veya aparat esniyorsa ölçüm geçerli değildir. Fotoğraftaki aparatı kendi yazıcınıza uyuyor varsaymayın.
- Başlangıç noktasını tanımlayın. Ölçülecek eksen üzerinde ulaşılabilir bir konum seçin, kadranı sıfırlayın ve başlangıç koordinatını kaydedin. Baskı hacmine göre kısa ve güvenli bir test hareketi seçin; yatak kenarına veya mekanik sınıra yaklaşmayın.
- Tek ekseni izole edin. Üreticinin izin verdiği arayüz/komutla yalnız X, sonra yalnız Y, sonra yalnız Z hareket ettirin. Aynı anda birden fazla ekseni oynatmayın. Konsol komutu bilmiyorsanız tahmin ederek G-code çalıştırmayın; üretici menüsünden hareketi kullanın.
- Gerçek değeri okuyun. Komut edilen ve komparatörde görülen farkı, artı/eksi işaretiyle yazın. Başlangıç konumuna dönün, aynı hareketi birkaç kez tekrarlayın. Sonuçlar dağınıksa önce boşluk, kayma, sürtünme, aparat esnemesi ve okuma parallaxını araştırın; ortalama alıp mekanik sorunu gizlemeyin.
- Yön değişimini kontrol edin. Aynı hedefe farklı yönden yaklaşınca kadran farklı sonuç veriyorsa bu her zaman ölçek hatası değildir. Kayış/kasnak gevşekliği, vida boşluğu, ray/teker, kablo sürüklemesi veya sürtünme araştırılmalıdır. Firmware telafisi ancak yazıcı ve firmware bunu destekliyor, üretici belgesi prosedürü veriyor ve mekanik neden giderilmişse değerlendirilir.
- Şasi kareliğini ayrıca sınayın. Yazıcının şasi/gantry yapısına uygun üretici yöntemiyle köşegen veya kare kontrolü yapın. Voron V2 gibi CoreXY gantry sistemlerinde gantry kareleme ve de-rack işlemleri modele özgüdür; Voron V2 yöntemini Cartesian veya başka CoreXY modele aynen kopyalamayın. Önce kendi modelinizin montaj/startup kılavuzunu izleyin.
Baskı ölçülerini değerlendirme: küp ölçüsü tek başına yeterli değildir
Hareket testi tutarlı olduğu hâlde parça nominal ölçüden farklıysa eksen adımlarını değiştirmeden önce baskı katmanını inceleyin. Aynı malzeme, filament markası/partisi, kurutma, nozzle, sıcaklık, hız, soğutma, duvar sayısı, çizgi genişliği ve slicer profilini kullanın. Parça tamamen soğuduktan sonra ölçün. Düz bir dış duvarın iki karşılıklı yüzeyinden ölçüm alın; köşe şişmesi, dikiş, çapak veya pürüzü kumpas çenesine dahil etmeyin. Her boyutu en az birkaç noktada ölçüp kayıt edin.
Küçük delikler dış ölçülerden farklı davranabilir; takım yolu, nozul çizgi genişliği ve iç çevre davranışı deliği daraltabilir. Dış ölçü iyi ama delik küçükse delik telafisini/XY compensation ayarını ayrı değerlendirin; genel XY ölçeklemesini değiştirmeyin. Malzeme büzülmesi varsa malzemeye/projeye özel shrinkage compensation kullanılabilir; önce akış ve baskı kalitesini düzeltin. Ellis’in rehberindeki sıra da ekstrüderi doğrulayıp basınç ilerletme/akış ayarlarını düzenledikten sonra boyutsal telafiyi değerlendirmeyi ve nominal ölçü farkını otomatik olarak eksen kalibrasyonuna bağlamamayı önerir.
Yanlış sonuçların tipik nedenleri
- Ölçüm aparatı oynuyor: Komparatörün ayağı sabit değilse ölçüm eksen hareketini değil fikstür esnemesini gösterir.
- Başlangıç konumu değişiyor: Homing/zero tekrarlanabilir değilse başlangıç farkı hareket ölçümüne karışır.
- Hareket yönleri karışıyor: Backlash varken yalnız tek yöndeki test, dönüşteki konum farkını göstermez.
- Parça sıcak ölçülüyor: Soğuma ve malzeme büzülmesi tamamlanmadan ölçülen ölçü kalıcı boyut değildir.
- Yanlış yüzey ölçülüyor: Köşe, seam, brim izi veya çapak kumpas ölçüsünü büyütür; delikte pah/fillet ölçüm noktası önemlidir.
- Birden fazla ayar değiştirilmiş: Sonucun hangi değişiklikten geldiği anlaşılamaz ve geri alma zorlaşır.
Kontrol sonucu → olası kaynak → sonraki adım
| Gözlem | İlk şüphe | Uygulanabilir sonraki adım |
|---|
| Komut hareketi kısa/uzun, sonuç her seferinde benzer | Ölçüm referansı veya hareket ölçeği; önce ölçüm kurulumu ve makine profili | Bağımsız ölçümü tekrarlayın; üretici/firmware kalibrasyon yöntemini uygulayın, sonra aynı ölçümü yeniden yapın. |
| Aynı komut tekrarlanırken değer değişiyor | Kayış/kasnak kayması, mekanik sürtünme, kablo kuvveti, fikstür esnemesi | Firmware değerini değiştirmeyin; mekanik kaynağı giderip tekrar test edin. |
| Dış ölçü doğru, delik küçük | Takım yolu, iç çevre/çizgi genişliği, köşe yavaşlama, shrinkage | Delik telafisini ayrı bir test parçasında değerlendirin; tüm ekseni ölçeklemeyin. |
| Yön değişince çift kenar/konum farkı | Boşluk, gevşek kasnak, ray/teker, vida veya gantry hareketi | Mekanik boşluğu modelin bakım talimatına göre düzeltip ileri/geri tekrar ölçün. |
| X/Y köşegenleri eşit değil | Şasi kareliği ya da gantry de-rack ihtiyacı | Modelin kendi kareleme/startup prosedürünü izleyin. Voron V2 yönergelerini yalnız ilgili V2 mimarisinde uygulayın. |
| Ölçü sapması yalnız bir malzeme/partide görülüyor | Büzülme, akış, nem, sıcaklık profili | Malzeme ayarlarını ayrı doğrulayın; makine hareketini değiştirmeyin. |
Doğrulama ve kayıt formu
Her denemede yalnız bir ayarı değiştirin. Boş alanları doldurun; test tekrarlanabilir değilse kalibrasyonu tamamlanmış saymayın.
| Yazıcı modeli / kinematik | ____________________________________________________________ |
|---|
| Firmware / sürüm / makine profili | ____________________________________________________________ |
|---|
| Test tarihi / ortam / yatak ve oda sıcaklığı | ____________________________________________________________ |
|---|
| Test edilen eksen ve komut edilen mesafe | ____________________________________________________________ |
|---|
| Ölçüm aracı / dayanak / sıfırlama noktası | ____________________________________________________________ |
|---|
| İlk ölçüm (ileri yön) | ____________________________________________________________ |
|---|
| Tekrar ölçümleri ve geri dönüş farkı | ____________________________________________________________ |
|---|
| Basılı parça: malzeme / profil / test dosyası | ____________________________________________________________ |
|---|
| Parça soğuduktan sonra ölçülen X / Y / Z / delik | ____________________________________________________________ |
|---|
| Değiştirilen tek ayar ve önceki değer | ____________________________________________________________ |
|---|
| Yeni değer / kaydetme veya geri alma yöntemi | ____________________________________________________________ |
|---|
| Aynı testle doğrulama sonucu | ____________________________________________________________ |
|---|
Doğrulama ölçütü: Aynı hareket ve aynı test koşullarında sonuç tekrarlanıyor, hedeflenen belirti düzeliyor ve yeni bir sorun oluşmuyorsa değişikliği koruyun. Fark çıkmıyorsa daha fazla adım/mm değişikliği denemek yerine makine kılavuzuna, ölçüm kurulumuna ve malzeme/slicer ayrımına dönün.
Kaynaklar ve uyumluluk notları
← Kalibrasyon Merkezi Bilgi Merkezi